 英语EN
 法语FR
 德语DE
 葡萄牙语PT
 西班牙语ES
 俄语RU
 日本人JA
 韩国人KO
 阿拉伯AR
 希腊语EL
 土耳其TR
 意大利语IT
 波兰PL
 印地语HI
 中国CN
.webp)
用于印刷的PETG收缩套管基膜:表面和油墨附着力试验清单
介绍
PETG收缩套标上的印刷缺陷并非总是由油墨或印刷机设置引起的。润湿不良、表面状况不一致、污染以及油墨附着力弱都可能导致在分切、接缝和套标过程中出现斑点、划痕、堵塞或油墨脱落。加工商在批准PETG收缩套标基膜印刷投入生产前,应在典型的工艺条件下同时验证膜表面和油墨体系。
PETG收缩套管膜加热时会收缩,使印刷好的套管能够贴合容器的形状。这种热响应特性使得印刷质量的保证要求很高:油墨层在加工和收缩过程中必须保持视觉一致性并牢固粘合。透明的PETG收缩膜也使得雾影、条纹、针孔和油墨覆盖不均等问题清晰可见。成功的试验需要的不仅仅是印刷后立即进行的目视检查。
要点总结
打印前请检查胶片。
使用约定的方法确认表面状况
验证油墨的兼容性以及干燥或固化情况
在规定的调节期后测试粘附力
缝合和收缩模拟后,对印刷套管进行评估。验收标准应由薄膜供应商、油墨供应商和加工商共同商定,而非假定为通用标准。
技术核心:表面状态、润湿性和油墨附着力
表面能描述了液体润湿固体表面的难易程度。在薄膜印刷中,表面能通常以达因/厘米 (dynes/cm) 表示;mN/m 在数值上与表面张力等效。如果薄膜表面对所选油墨的润湿性不足,油墨可能会回缩、形成不均匀的液滴或导致覆盖不良。表面能本身并不能保证附着力:表面化学性质、油墨粘合剂、溶剂或水体系、干燥条件以及处理衰减等因素也会影响最终结果。
表面处理,通常称为电晕处理,利用放电来改变表面化学性质并改善润湿性。处理效果会在储存过程中下降,而搬运过程中产生的污染、滑爽剂、油污或灰尘也会影响处理结果。达因测试是一种有效的筛选工具,但它并不能直接测量粘合强度。请遵循供应商提供的方法、测试位置和操作指南,并避免用裸手触摸印刷面。
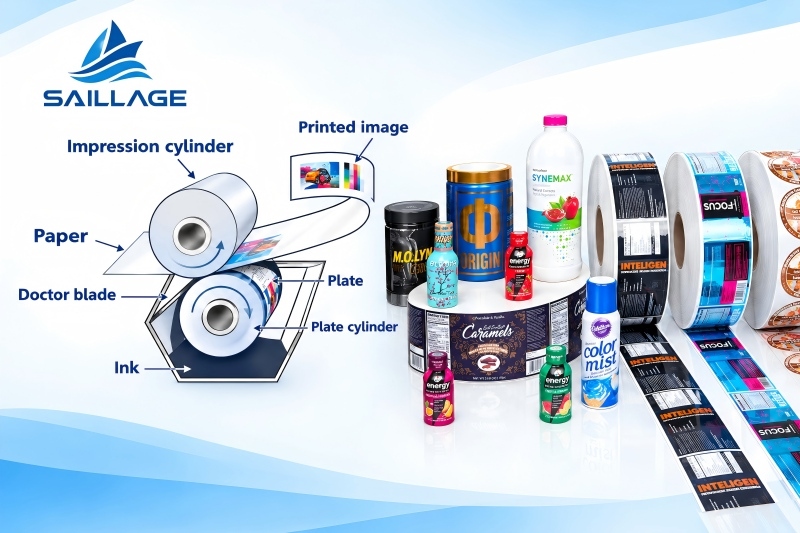
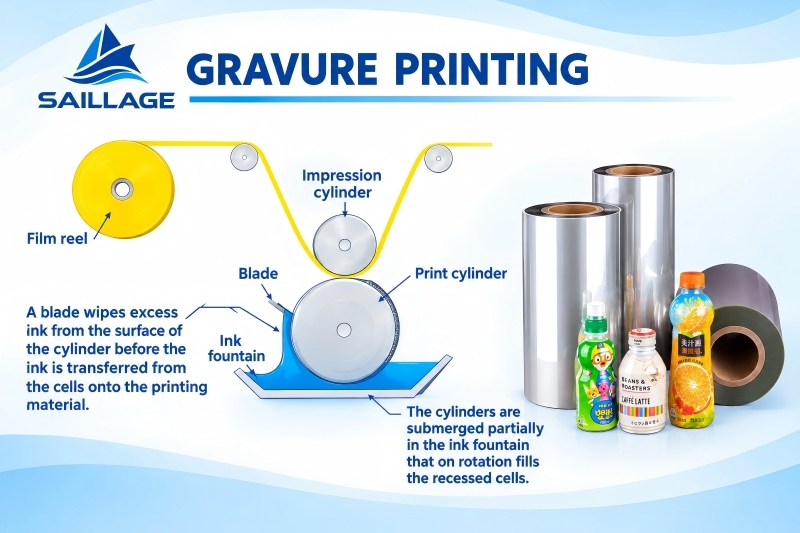
在凹版印刷中,油墨从雕刻的滚筒网穴转移到移动的纸幅上。用于凹版印刷的PETG薄膜的表面状况会影响油墨的转移和润湿性,而印刷速度、粘度、网穴几何形状、压印深度、溶剂平衡和干燥能力则会影响印刷效果。一种薄膜在一种油墨体系或印刷机配置下表现良好,但在另一种体系或配置下可能表现不佳。验证时应使用目标油墨、典型的滚筒条件、印刷速度和干燥程序。
PETG收缩套标膜的油墨附着性能应在印刷及相关下游工序后进行评估。附着力会受到干燥不完全、油墨化学性质不相容、残留溶剂、叠印顺序、污染以及收缩过程中的应力等因素的影响。如果油墨在回卷时仍保持柔软状态,则相邻层之间接触时可能发生粘连。边缘附着力问题可能在切割、接缝、瓶子搬运或收缩隧道处理后才会显现出来。
高收缩率PETG收缩膜收缩过程中可能会发生显著的尺寸变化。图案变形与油墨附着力失效不同,因此试验应分别评估二者。薄膜收缩性能、油墨柔韧性、印刷设计和隧道条件应综合考虑。稳定的印刷效果需要合适的表面、相容的油墨、充分的干燥或固化以及可控的加工工艺。
应用与解决方案:分步试用计划
1. 来料薄膜检验
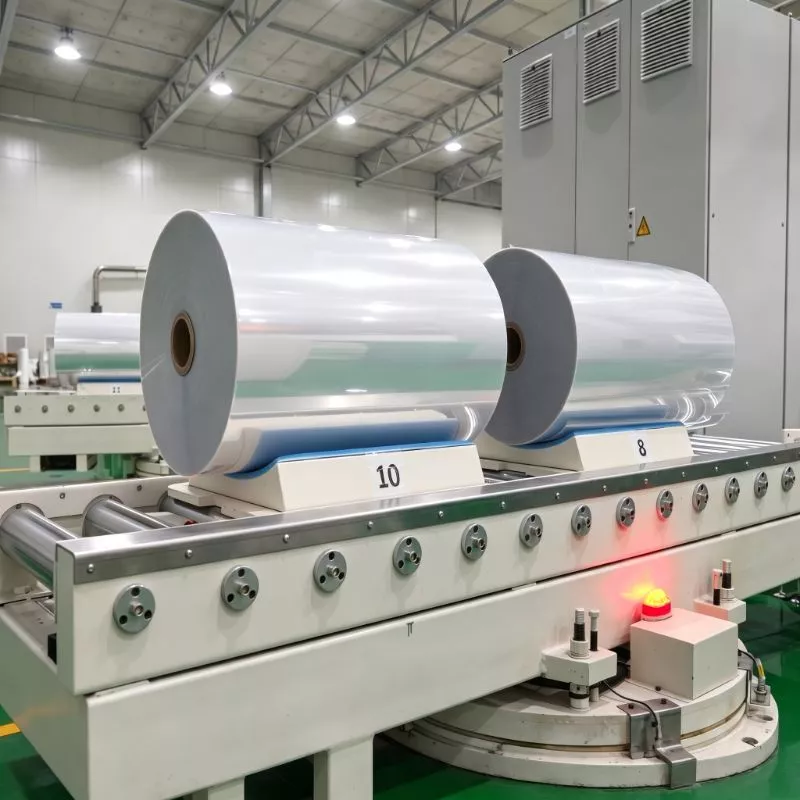
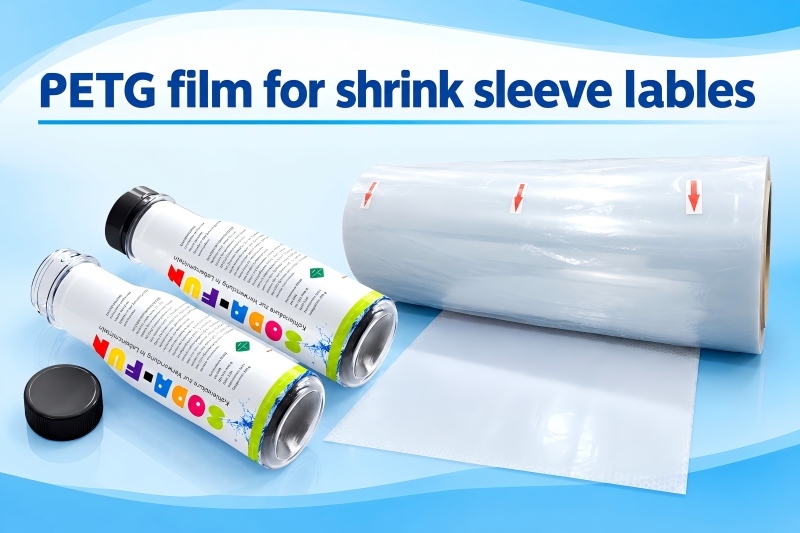
安装卷筒前,请核实卷筒的等级、厚度、宽度、卷筒标识、批号和包装状况。检查卷筒是否存在雾状、划痕、斑点、条纹、褶皱、边缘损伤和污染。确认哪一面用于印刷,以及供应商是否指定了经过处理的一面。在试印开始前记录所有异常情况。
2. 打印前检查表面状况
使用约定的达因测试程序或其他供应商认可的方法测量表面润湿性。记录测试方法、日期、卷号、纸幅方向和取样位置。当均匀性至关重要时,应在纸幅上多个位置进行测试。不要仅以单次达因测试读数作为验收标准;应将其与供应商建议进行比较,并确认实际印刷性能。
请佩戴干净的手套,并避免触摸打印表面。
查看影片的存储历史和修复后经过的时间(如有)。
如果表面读数不一致,请保留样品并咨询供应商,然后再更改压力机设置。
3. 确定油墨兼容性和印刷条件
使用指定的生产油墨系统,包括指定的添加剂、粘度范围和溶剂或水平衡。记录油墨批次、粘度、印刷速度、滚筒规格、压印设置、干燥区温度和通风情况。故障排除时,每次只更改一个变量。过热可能会影响卷材处理或收缩性能,而干燥不足会导致复卷后出现晕染、堵塞或附着力差等问题。
4. 测试打印外观和附着力。
检查实色区域、细小文字、渐变色、反向印刷、叠印和高覆盖区域。查找针孔、斑点、油墨回缩、条纹、颜色差异和边缘清晰度差等问题。待油墨干燥或固化达到约定时间后,进行约定的附着力测试,例如在适当情况下进行受控胶带测试。在比较结果之前,应明确胶带类型、施加压力、停留时间、移除角度和评级方法。胶带测试是比较性的,除非另有约定,否则不应将其视为通用标准。
5. 模拟转换和最终用途
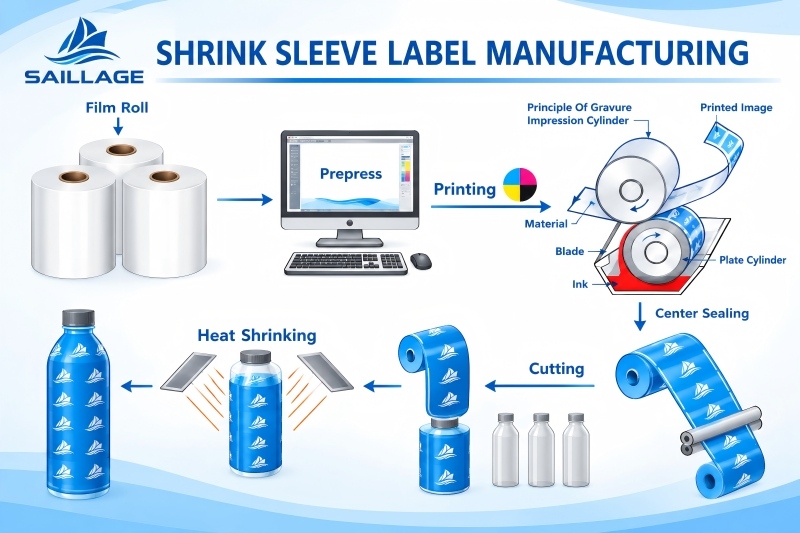
分切、复卷和封口后,评估印刷效果。检查封口周围是否存在磨损、堵塞、油墨转移、开裂和损坏。然后,使用预定的缩缝曲线,将印刷好的套筒缩到目标容器或代表性测试件上。检查精细图案、颜色边界和高覆盖区域是否存在开裂、剥落、变形和字迹模糊。区分正常的图案变形和实际的油墨膜分离。
6. 记录并批准试验
使用书面试验报告,以便采购、研发、薄膜供应商和油墨供应商能够基于相同的证据做出决策。记录样品标识、测试条件、观察结果、照片、偏差以及合格/不合格标准。如果试验失败,在申请材料变更之前,应先确定可能的原因是表面状况、油墨相容性、干燥、污染还是下游应力。
以下比较侧重于决策质量和过程控制。它并不声称在粘合力或废料方面有固定的改进,因为结果取决于薄膜等级、油墨体系、印刷机和收缩工艺。
传统检验方案与对照试验方案
| 评估区域 | 基本/传统检查 | 建议进行对照试验 |
|---|---|---|
| 薄膜表面 | 仅凭外观或一次达因读数。 | 检查卷筒和记录方法、印刷面和取样位置 |
| 墨水选择 | 假设现有墨水性能相同 | 验证目标油墨体系,并记录粘度和印刷条件。 |
| 烘干 | 法官仅在媒体出口处 | 确认干燥或固化情况,并在复卷和调理后检查是否粘连。 |
| 粘附 | 打印后立即使用非正式胶带进行拉紧测试 | 提前确定调节时间、录音方法、评级和验收标准 |
| 最终用途 | 收缩模拟前请批准打印 | 在分切、缝合和典型收缩隧道暴露后进行检查 |
| 故障排除 | 一次性更改多个设置 | 每次只改变一个变量并记录证据 |
试验清单
☑ 确认正确的胶片等级、印刷面、批号、厚度和卷材状况。
☑ 记录商定的表面能测试方法、结果和采样位置。
☑ 使用生产油墨系统,并记录粘度、印刷速度和干燥设置。
☑ 检查实心、精细细节和高覆盖区域的干湿打印质量。
☑ 在规定的干燥或固化期后,采用约定的方法测试粘合力。
☑ 复卷和处理后,检查是否有堵塞、磨损和油墨转移。
☑ 缝合后检查袖子,并进行代表性的收缩隧道暴露试验。
☑ 保留照片和结果;在生产批准前商定验收标准。
常见问题解答:来自转换器和买家的问题
如何检测PETG收缩套管薄膜的印刷性能?
首先进行来料目视检查和供应商认可的表面润湿性测试。在典型的印刷条件下使用预定的油墨系统进行印刷,评估外观和干燥情况,测试调湿后的附着力,并在缝合和收缩后检查套筒。
更高的达因值是否总是意味着更好的油墨附着力?
不。达因值反映的是润湿性能,而非粘合强度。油墨化学成分、污染、处理均匀性、干燥过程以及下游应变都会影响粘合力。请通过粘合力测试和最终用途试验来验证其性能。
为什么墨水在初次测试时会通过,但在收缩后会剥落?
油墨可能存在附着力不足、固化不充分、柔韧性差或与收缩应变不相容等问题。检查薄膜表面、油墨体系和干燥情况,然后重复进行受控收缩试验。分别记录印刷附着力和图案变形情况。
一种PETG薄膜等级是否适用于所有凹版印刷油墨系统?
不一定。性能取决于表面状况、油墨粘合剂和溶剂体系、印刷机设置、干燥能力和收缩要求。在大规模生产之前,务必对每种拟用组合进行验证。
结论与B2B行动指南
可靠的PETG收缩套管基膜印刷取决于经过验证的表面、兼容的油墨、可控的干燥过程以及能够经受住加工和收缩应用考验的附着力。达因测试对于丝网印刷很有用,但它不能替代完整的印刷收缩试验。记录在案的条件有助于团队区分薄膜相关问题与油墨、印刷机或工艺问题。
在批准新的薄膜等级或供应商之前,请索取最新的技术数据表、推荐的印刷面表面状态和操作指南。与薄膜供应商分享您的油墨系统、凹版印刷条件、目标收缩率以及最终用途包装。在正式下单生产前,双方共同进行样品试验并达成一致的验收标准,可以降低不确定性。
新闻与活动
了解更多-
 消息
新闻稿 2026年10月24日
从伊斯坦布尔走向世界:Sailrage 为 2027 年全球印刷展览会做准备
Saillage 公布了其 2027 年的展览计划,包括参加长滩印象博览会、上海国际印刷展览会和 FESPA 全球印刷博览会。 -
 博客
-
 博客
接触
电话: 86 17706217416
地址:上海市青浦区虹桥世界中心诸光路1588弄520号L2A栋
跟着我们: