 英语EN
 法语FR
 德语DE
 葡萄牙语PT
 西班牙语ES
 俄语RU
 日本人JA
 韩国人KO
 阿拉伯AR
 希腊语EL
 土耳其TR
 意大利语IT
 波兰PL
 印地语HI
 中国CN
.webp)
高收缩率与中收缩率PETG薄膜:选择母卷前请阅读TD/MD曲线。
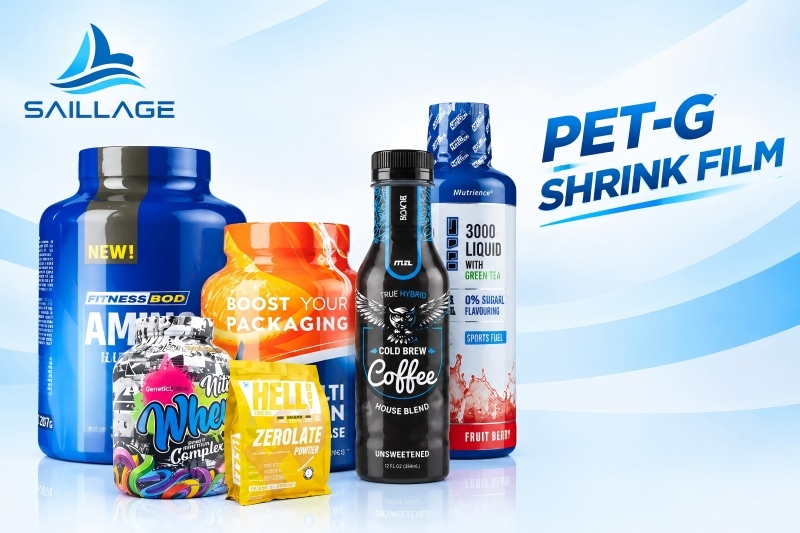
介绍
收缩膜在设计稿上看起来可能没问题,但在包装线上却可能出现问题。常见原因包括肩部覆盖不完整、图案变形、底部附近起皱以及瓶身过渡处应力过大。这些问题通常不仅与印刷质量有关,还与薄膜的收缩曲线与容器几何形状不匹配有关。在比较高收缩率PETG薄膜和中收缩率PETG薄膜时,采购人员在确认样卷前应仔细阅读横向(TD)和纵向(MD)收缩曲线。
热收缩PETG薄膜这些薄膜是经过乙二醇改性的聚对苯二甲酸乙二醇酯薄膜,其设计特点是加热时会收缩。其性能取决于收缩起始温度、各方向的自由收缩量、加热过程中的收缩速率以及客户设备的工艺窗口。“高收缩率”标签不足以预测生产线性能,“中等收缩率”也并不一定意味着质量较差。正确的选择是,薄膜的测量收缩性能应与容器、套标设计、印刷、接缝和隧道条件相匹配。
要点总结
比较 TD 和 MD 曲线,而不是依赖单一的最大收缩值。
在实际隧道温度和停留时间下确认收缩率。
同时评估瓶子的几何形状和图案变形。
在决定批量生产之前,先在预定的生产线上对样品卷进行检验。
技术核心:TD/MD收缩曲线告诉您什么
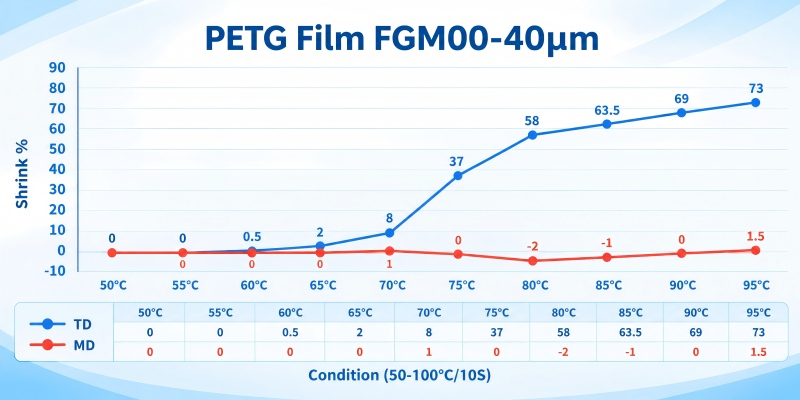
收缩曲线绘制了在特定测试条件下尺寸收缩百分比随温度的变化曲线。TD 表示横向,即垂直于卷材方向;MD 表示纵向,即沿卷材方向。对于收缩套标应用,TD 收缩通常是影响套标与容器周向贴合度的主要因素,而 MD 收缩则会影响套标高度、顶部和底部对准以及图案相对于瓶身特征的位置。具体结果取决于套标的切割、方向、缝合和应用方式。
自由收缩率通常是指标记试样在特定温度和特定时间暴露后体积的减少百分比。由于测试方法、试样尺寸、加热介质和暴露时间都会影响结果,因此除非测试条件完全相同,否则不应比较不同供应商的数据。应索取完整的测试方法和温度曲线,而不仅仅是“收缩率高达75%”之类的标题数值。曲线应标明测试温度范围,并区分热力(TD)和磁力(MD)测试结果。
有三个特性值得特别关注。收缩起始温度是指开始出现可测量收缩的温度范围。如果薄膜收缩过早,超出生产线的热分布能力,则在套管完全贴合到位之前,薄膜可能会收紧。收缩率描述了收缩率随温度升高而增加的速度。陡峭的收缩曲线有助于套管快速贴合,但如果隧道温度或停留时间波动,则可能导致操作窗口变窄。最大收缩率或平台收缩率是指在既定测试条件下达到的最大收缩率;它并不能表明薄膜在实际容器上是否会均匀收缩。
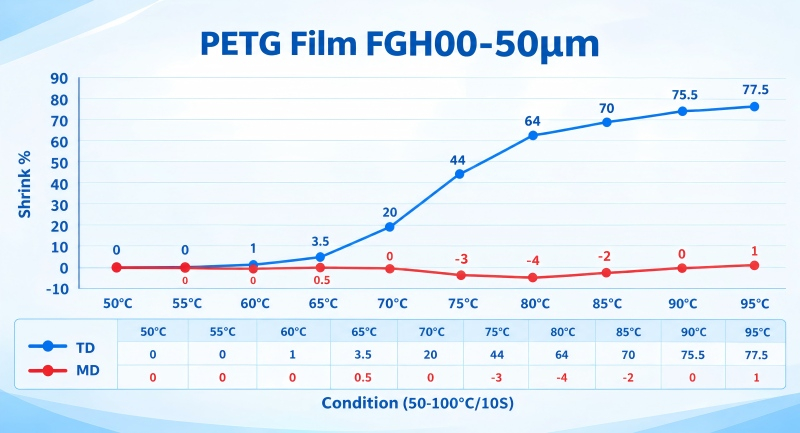
高收缩率PETG通常用于需要覆盖肩部、腰部、凹陷面板或其他复杂轮廓的套膜。中收缩率PETG薄膜适用于几何形状要求不高的容器,或对收缩控制和图像稳定性要求较高的设计。低收缩率PETG薄膜可能适用于形状更简单的容器或尺寸变化较小的应用,但其适用性必须根据覆盖范围要求进行评估。这些分类是商业描述,并非所有生产商通用的相同等级。
薄膜的收缩性能还受厚度、取向历史、储存条件、印刷和固化条件、接缝质量以及收缩隧道的温度分布的影响。因此,TD/MD曲线仅是一种选择工具,而非绝对保证。必须结合加工商的工艺设置和容器的三维轮廓来解读该曲线。
应用与解决方案:使薄膜性能与包装相匹配
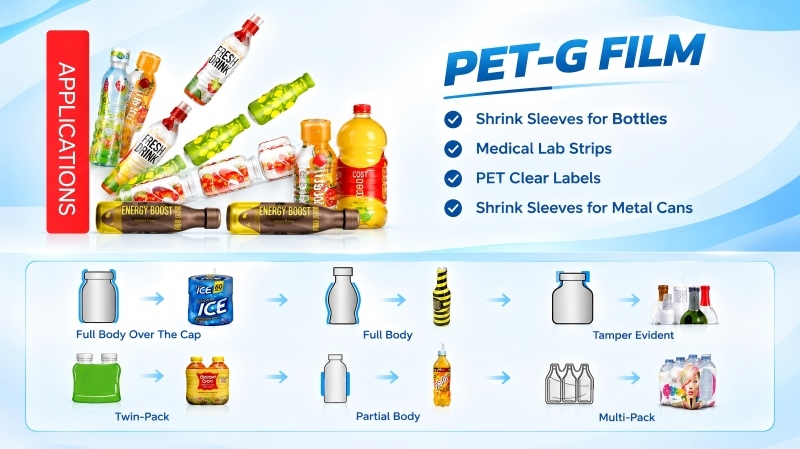
1. 适用于弧形饮料瓶的全包覆式瓶套
对于用于全包覆收缩套标的 PET-G 薄膜而言,关键问题是套标能否到达瓶子的最窄和最宽部分,而不会产生折叠、未收缩的桥接或不可接受的图形变形。用于饮料瓶标签的高收缩PETG薄膜当包装具有明显的肩部、腰部或模制握柄时,评估其收缩率通常很有必要。将隧道有效温度下的横向收缩率与瓶子所需的最大周长变化进行比较。同时检查纵向收缩率,因为过度的高度收缩会导致图案偏离预期的顶部或底部位置。
实际验证应包括使用标称尺寸的瓶子,并在必要时使用容器供应商提供的尺寸极端值。以正常生产线速度运行套筒,然后在预期的操作范围的低端和高端进行测试。记录隧道区域、传送带速度、套筒位置、瓶子温度和可见缺陷。提高隧道温度以强制薄膜匹配不良可能解决某些区域的问题,但却会加剧其他区域的变形。
2. 直筒形瓶子和更简单的几何形状
对于直筒形容器、中等肩部高度或上下周长变化较小的设计,中收缩率PETG薄膜可能是一个高效的选择。具有合适且更可控收缩特性的薄膜可以减少对隧道式收缩机的过度驱动。这有助于保持图案套准并降低局部过热的风险,但具体效果取决于薄膜和生产线。不要仅仅因为包装看起来简单就选择中收缩率薄膜:凹陷的底部、防篡改特征和锐利的过渡区域仍然会造成难以控制的收缩区域。
3. 化妆品和个人护理用品包装
用于化妆品和个人护理包装的PETG收缩套膜通常需要贴合弧形肩部、装饰盖、窄颈或不对称瓶身,同时还要保证精细的文字、色块和品牌图案清晰可见。对于复杂的轮廓,可能需要较高的收缩率,但过大的收缩率会加剧圆形标识、细线和小字的变形。在设计稿最终定稿前,加工商应模拟预期的变形情况,并在实际容器上测试已印刷的套膜。最佳的套膜并非一定是收缩率最高的,而是能够在稳定的工艺范围内实现覆盖效果和可接受的图案清晰度。
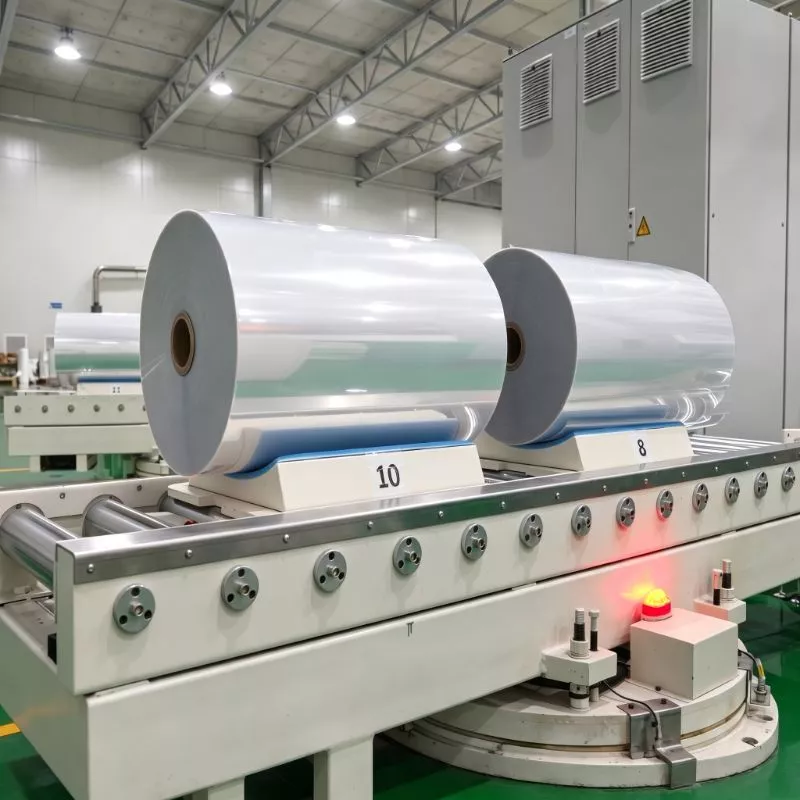
4. 母卷采购和仓储控制
母卷是生产投入品,因此采购团队除了核实宽度、厚度和价格外,还应核实更多信息。应索取最新的技术数据表、批次特定的质量记录(如有)、横向和纵向收缩曲线、推荐的加工条件以及存储指南。确认所列收缩值是典型值还是保证值,以及供应商的测试条件是否与加工商的评估方法相符。对于重复订单,应明确可接受的收缩范围,并就批次间差异的评估方式达成一致。
仓储处理至关重要,因为卷材状况会影响下游加工。应保护卷材免受污染、边缘损伤、过压以及超出供应商建议的温度或湿度条件的影响。根据供应商的建议,允许物料适应生产环境。尽可能采用先进先出(FIFO)的库存轮换方式,并保留卷材标识和批次追溯信息,以便将缺陷与特定批次关联起来。存储指南应以供应商提供的实际文件为准,而非通用的温度规则。
5. 比较传统选择方法与曲线引导选择法
下表对比了常见的以规格为导向的采购方法和以曲线为导向的鉴定方法。其优势在于流程目标,而非保证数值上的改进;由于瓶身设计、印刷、隧道配置和生产线速度等因素均存在差异,因此结果应通过生产线试验进行验证。
传统选择与曲线引导选择
| 选择维度 | 规范主导方法 | 曲线引导的推荐 |
|---|---|---|
| 初选依据 | 根据“高”或“中”缩水标签和价格选择。 | 在相关温度和规定的测试条件下,审查TD和MD曲线。 |
| 瓶子几何形状 | 使用宽泛的类别,例如饮料瓶或化妆品瓶 | 绘制瓶子的最大/最小周长、肩部、腰部、底部和颈部尺寸图 |
| 隧道设置 | 调整温度直至可见缺陷减少 | 以正常速度和实际操作窗口限制对影片进行质量评估 |
| 艺术作品及登记 | 在整条生产线验证之前,请先批准印刷稿件。 | 检查实际容器上的图形变形和MD移动情况 |
| 供应商比较 | 比较标题最大缩水值 | 比较等效测试方法、收缩起始、曲线斜率和平台行为 |
| 质量和可重复性 | 主要检查每批货物的尺寸和外观。 | 设定双方认可的收缩率验收范围,保留批次数据并调查趋势变化 |
实用选择清单
在批准高收缩率PETG薄膜卷、中收缩率PETG薄膜或低收缩率PETG薄膜用于生产之前,请使用以下清单进行核对:
确定包装几何形状。获取包装图纸或可靠的尺寸数据。确定最大和最小周长、肩角、腰部、底部过渡处、颈部以及任何凹陷特征。
索取完整的TD/MD收缩曲线。要求提供多个温度下的数据、测试方法、暴露时间,并说明这些数值是典型值还是规格限值。
根据收缩需求匹配薄膜性能。估算容器所需的周向变化量,并评估实际工艺温度下的横向收缩性能。检查纵向收缩量与套筒高度、接缝位置和图案套准情况的关系。
全面审查加工流程,包括印刷、油墨固化、分切、封边、套标和隧道加热。薄膜性能与这些工艺阶段密不可分。
进行受控生产线试验。记录隧道区设置、生产线速度、瓶子类型、套筒尺寸和观察到的缺陷。尽可能每次只改变一个变量,以便明确改进或失败的原因。
与供应商共同制定验收标准。明确关键尺寸、收缩范围、外观要求、卷筒标识、抽样频率以及不合格批次的处理程序。
在合理的范围内批准生产。仅适用于单一狭窄工况的薄膜可能对高产量生产线构成风险。应在预期的生产线速度、环境条件和容器尺寸差异范围内检查其性能。
常见问题解答:买家和转换器常见问题
高收缩率PETG薄膜是否总是更适合用于全包标签?
不。高收缩率在套膜需要贴合明显轮廓时很有用,但仅凭较高的最大收缩率并不能保证完全贴合。曲线形状、纵向收缩率、图案变形、隧道控制和容器几何形状都会影响贴膜效果。请务必根据预期的包装进行贴膜测试。
我可以直接比较两家供应商的损耗率吗?
只有当测试条件和方法具有可比性时,结果才具有可比性。温度、暴露时间、样品制备和测试介质都可能影响结果。请索取完整的TD/MD曲线和测试详情,而不是仅比较一个最大收缩率数值。
如果瓶套底部附近出现褶皱,我应该检查什么?
检查薄膜是否与基体几何形状不匹配,套管尺寸和接缝质量是否一致,以及热分布或停留时间是否不均匀。在同时改变多个变量之前,检查横向和纵向(TD 和 MD)行为,并在多个隧道设置下检查缺陷。
采购时应该优先考虑损耗率还是每公斤价格?
两者不应单独考虑。应比较可用套筒的成本、生产线速度、启动损耗、缺陷率以及批次间一致性。如果价格较低的卷材需要较窄的工艺窗口或产生更多废品,则其成本可能会更高。通过对照试验来验证其经济效益。
结论与B2B行动指南
选择高收缩率PETG薄膜还是中收缩率PETG薄膜是一个包装工程决策,而非基于标签的采购捷径。横向收缩率有助于确定周向一致性,而纵向收缩率则影响套筒高度和套准。收缩起始点、曲线斜率和平台期必须结合瓶体几何形状、图案要求和隧道条件进行综合考虑。为了确保生产的可重复性,应使用可比的测试数据,在预定生产线上试用薄膜,并与供应商商定可衡量的验收标准。
在下主轧辊订单之前,请与您的供应商分享容器图纸、目标套筒尺寸、生产线速度、隧道轮廓和应用要求。PETG薄膜供应商或者联系工艺工程师。索取当前的TDS和TD/MD收缩曲线,然后安排样品卷试验。这为采购、加工和研发团队提供了一个共同的技术依据,以便选择适合包装和生产工艺的薄膜。
接触
电话: 86 17706217416
地址:上海市青浦区虹桥世界中心诸光路1588弄520号L2A栋
跟着我们: